Verksmiðjuuppsetning fyrir akrýlframleiðslu
Í sjö ára fyrirspurnum á vettvangi vildu kannski þrír menn í alvörunni byggja upp akrýl framleiðslulínu frá grunni. Allir hinir? Innkaupastjórar, innkaupaverkfræðingar, gæðaendurskoðendur-fólk sem reynir að komast að því hvort verksmiðjan sem þeir eru að íhuga viti í raun hvað þeir eru að gera eða eigi bara flottar myndir á Fjarvistarsönnun.
Bæði notkunartilvikin virka hér. Við munum fara yfir búnaðinn, tölurnar, það sem skiptir máli. En raunverulegt gildi er að vita hvaða spurningar afhjúpa hæfa verslun á móti þeirri sem sendir þér sorp.
Grunnflæðið (og hvers vegna röð skiptir máli)
Blaðið kemur venjulega inn á 1220×2440mm. Stundum 1200×2400, fer eftir birgi. Fyrst þú klippir það niður. Síðan skaltu leiða, bora, mala-hvað sem mótar hönnunina. Hitavinnsla fyrir beygjur. pólsku. Prentaðu út ef þörf krefur. Settu saman.
Sú röð er ekki handahófskennd. Fékk viðskiptavinur einu sinni að heimta að við pússuðum áður en endanleg leið var tekin vegna þess að hann vildi að brúnirnar yrðu lagðar. Hljómaði rökrétt hjá þeim. Vandamálið er að leiða eftir að fægja kastar ör-rusli alls staðar, klórar fágað yfirborðið og við enduðum á því að endurtaka alla lotuna. Fjörutíu-sjö stykki. Ekki stór, en nógu pirrandi til að ég man ennþá númerið.
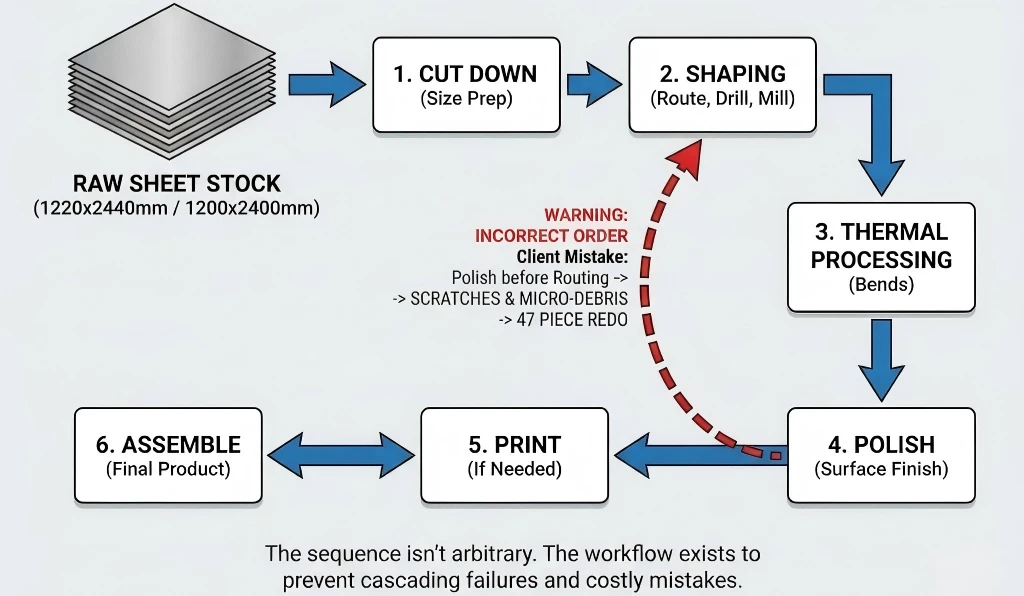
Málið er að verkflæðið er til af ástæðum sem eru ekki alltaf augljósar fyrr en þú klúðrar því.
Skurður: Laser vs CNC
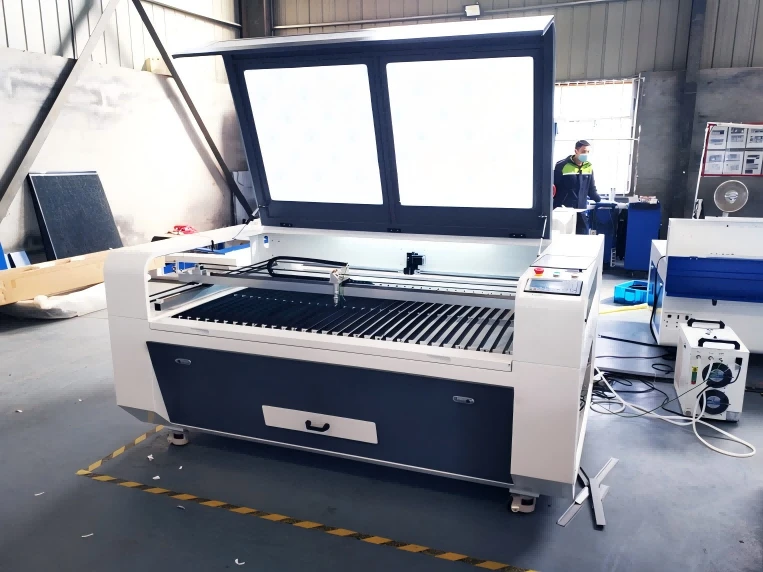
CO2 leysir er konungur fyrir akrýl. 10,6μm bylgjulengdin frásogast nánast algjörlega af PMMA, gefur þér brúnir sem líta út fyrir að vera loga-fágaðar beint af rúminu. Við fórum yfir í leysir-aðalverkflæði í... 2018? 2019? Einhvers staðar þarna í kring. Þar á undan brautum við öllu og pússuðum eftir, sem virkaði en bætti við tímum á hvert starf.
CNC vegvísun er þó ekki dauð. Getur ekki laserað 15 mm djúpan vasa. Get ekki laserað þráð. Ekki er hægt að setja upp flókin brún smáatriði. Vélarnar gera mismunandi hluti.
Fagleg innsýn
Hér er eitthvað sem skilur góðar verslanir frá slæmum-og ég er ekki að vera diplómatískur í þessu vegna þess að það skiptir máli: verkfæramengun. Ein-flautu O-geometry skeri eru staðalbúnaður fyrir akrýl. Þú keyrir þá á 16.000-18.000 RPM, stundum allt að 20k eftir vél og efnisþykkt. Fóðurhraði skiptir máli en satt að segja er það eitthvað sem þú hringir í með því að horfa á spilapeningana. Dúnkenndir spíralar=góðir. Gúmmí óreiðu=of hægur eða sljór skeri. Bræddir strengir=allt of hægt, líklega ofhitnandi.
Mengunarmálið samt. Verslanir sem nota sömu endafræsnar fyrir ál og akrýl. Guð. Brún rúmfræði frá málmskurði eyðileggur bara akrýl yfirborð. Lítil stigamerki alls staðar. Við höldum verkfærum algjörlega aðgreindum-kosta í rauninni ekkert, sparar gífurlegan höfuðverk. En ég hef skoðað aðstöðu þar sem þeir grípa það sem er í skúffunni. Þetta eru búðirnar sem gefa 30% undir markað og afhenda hluta sem líta út eins og einhver hafi dregið sandpappír yfir þær.
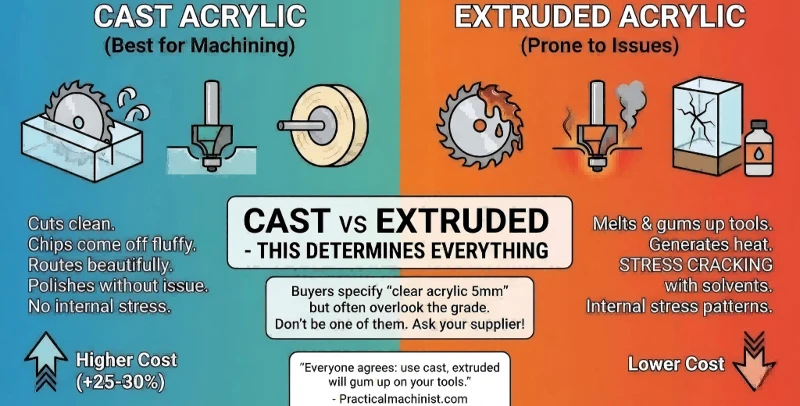
Cast vs Extruded-Þetta ræður öllu
Það spyr enginn um þetta. Kaupendur tilgreina "glært akrýl 5mm" og gera ráð fyrir að það sé nóg. Það er það ekki.
Steypt akrýl og pressað akrýl eru efnafræðilega eins en hegða sér allt öðruvísi þegar þú vinnur þau. Útpressunarferlið skapar innra streitumynstur og sameindastefnu sem steypt efni hefur ekki.
Steypt akrýl
Steypuskurðir hreinir. Flísar eru dúnkenndar, krullaðar, auðvelt að rýma þær. Leiðir fallega. Pólskur án máls.
Pressuð akrýl
Extruded bráðnar. Flísar tyggjó á verkfæri. Myndar meiri hita. Og hér er morðingja-streitan að sprunga. Útpressað efni sprungur þegar það verður fyrir leysiefnum. Stundum strax, stundum viku síðar.
Practicalmachinist.com er með þræði sem ganga ár aftur í tímann um þetta, í rauninni eru allir sammála: "notaðu steypu, útpressað mun tyggja upp á verkfærin þín."
Kostnaðarmunurinn er kannski 25-30%. Kaupendur sjá útbreiðsluna, velja pressað og velta því fyrir sér hvers vegna sýningarskápar þeirra eru að sprunga sex vikum eftir uppsetningu. Við höfum bókstaflega látið viðskiptavini skipta frá okkur til að spara efniskostnað og koma svo aftur eftir misheppnaða framleiðslu. Einn var eitthvað eins og 200 plús einingar af snyrtivörusýningarskápum, sprungnar við beygjulínurnar. Ekki vandamál okkar á þeim tímapunkti, en samt pirrandi að horfa á gerast.
Allavega. Spyrðu birginn þinn hvaða efnisflokk hann notar. Ef þeir geta ekki útskýrt kast á móti pressuðu eða þeir eru sjálfgefið pressaðir fyrir allt, finndu einhvern annan.
Hitauppstreymi: Beygja og hvers vegna þolinmæði skiptir máli
PMMA gler umskipti eru um 100-105 gráður. Mótunarhiti 160-190 gráður. Þetta vita allir.
Það sem allir gera ekki er að bíða nógu lengi.
Strip bender getur brotið saman hreint 90 gráður á innan við mínútu. Hluti lítur fullkomlega út. Skip. Þremur vikum síðar hringir viðskiptavinur um sprungur í hárlínunni við brotið. Hvað gerðist?
Afgangsstreita. Upphitunar-kælihringrásin læsir streitu inn í efnið rétt við beygjupunktinn. Venjulega ósýnilegt. En svo þrífur einhver skjáinn með ísóprópýlalkóhóli-hefðbundnum aðferðum, ekki satt?-og þessi leysir finnur streitusvæðið og sprunguútbreiðsla hefst.
Ég ætti í raun að segja þetta almennilega vegna þess að þetta var dýrt . 2019, smásöluverkefni. POP skjáir fyrir snyrtivörumerki, í meðallagi flókin rúmfræði með tveimur beygjum hvor. Við ýttum á framleiðsluáætlunina vegna þess að viðskiptavinurinn var að flýta sér. Kældu hluti hraðar en við ættum að hafa, pakkað og sent.
Um 390 einingar, gefa eða taka. Kannski 400, ég þyrfti að athuga gögnin. Símtöl fóru að berast í kringum viku þrjú. Sprungur í hárlínu, sérstaklega við beygjupunkta, sérstaklega einingar sem höfðu verið hreinsaðar. Rekja það aftur til ófullnægjandi kælingartíma fyrir pökkun-hlutar voru enn stressaðir þegar þeir voru sendir, litu vel út en voru í rauninni tímasprengjur.
Skiptingarkostnaður auk sendingar auk orðsporsskaða var... verulegur. Meira en nokkurt flýtiálag hefði verið. Núna byggjum við kælitíma inn í hverja áætlun, jafnvel þegar viðskiptavinir ýta aftur á afgreiðslutíma. Ó-viðræðuhæft.
Tækniritin setja umhverfisálagssprungur í u.þ.b. 40% sviðsbilana í myndlausu hitaplasti. Þetta er ekki númerið okkar, það eru útgefin fjölliða verkfræðigögn. Og PMMA er sérstaklega viðkvæmt. Signs101 spjallborðið er með þráð þar sem einhver sagði að „streitusprunga birtist venjulega um viku eftir snertingu við leysiefni“-samræmist nákvæmlega reynslu okkar.
Fæging
Þrjár aðferðir í atvinnuskyni. Hver og einn hefur vandamál.
- Logi fægja-vetni-súrefniskyndill, flæðir yfirborðið aftur í sjóntært. Lítur ótrúlegt út. Hratt. En kynnir á yfirborðsálagi og ef sú brún er að verða leysi-tengd seinna mun hún sprunga. Við segjum viðskiptavinum: Ekki er hægt að tengja logapússaðar brúnir efnafræðilega. Tímabil. Sumir halda því fram, við sýnum þeim sprungin sýnishorn, þeir hætta að rífast.
- Demantslípun-snúningsskeri með iðnaðar demantshlið. Engin streitukynning, stöðugur árangur, virkar á hvaða þykkt sem er. Við keyrum okkar á 24.000 RPM, fóðurhraði um 0,8 m/mín eftir efni. Dýr tæki samt. CNC demantsslípari kostar $25-30 þúsund að lágmarki fyrir allt sem er í framleiðslu.
- Buffing-framsækin efnasambönd, 240 grit til 1000. Virkar fyrir yfirborðs rispur og endanlega frágang. Vinnuafrek, samræmisvandamál yfir lotur.
Ó, og gufufægja er líka til. Útsetning fyrir díklórmetani, 2-3 sekúndur, framleiðir ótrúlega slétt yfirborð. Framleiðir einnig eitraðar gufur og krefst alvarlegra loftræstingarmannvirkja. Við bjóðum það ekki. Sumar verslanir gera það. Upp til þeirra.
Búnaðarkostnaður
Fólk spyr alltaf. Fínt.
Byrjendauppsetning, kannski $60k-$150k samtals:
- Inngangur CO2 leysir, 60-100W, kínverskt vörumerki: $4.000-$12.000
- Lítil CNC leið: $10.000-$25.000
- Fægingaruppsetning (handvirk/hálf-sjálfvirk): $3.000-$8.000
- Rönd beygja, grunn myndunarverkfæri: nokkur þúsund
- Ryksöfnun-ekki sleppa þessu: $1.500-$3.000
- Efnisbirgðir til að byrja: $10.000-$20.000
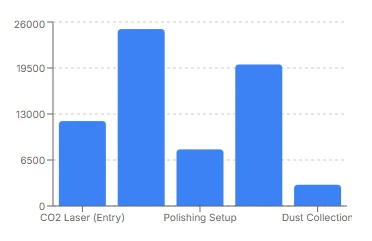
Það sér um frumgerðavinnu, litlar lotur, sérsniðnar eingreiðslur.- Yfir kannski 200-250 framleiðslustundir mánaðarlega byrjarðu að lemja veggi.
Mið-skala, $250k-$500k:
Iðnaðarleysir, framleiðsla CNC með verkfæraskipti, CNC demantsslípari, margar beygjustöðvar, rétt loftkerfi, QC búnaður. Þetta er þar sem stöðug viðskiptaframleiðsla verður möguleg.
Rekstrarkostnaður fyrir rekstur á meðal-skala er í kringum $28-32/klst. þegar þú tekur rafmagn, rekstrarvörur, vinnuafl, kostnaður með í reikninginn. Nýtingarstærðfræðin er allt-75%+ nýting á tveimur vöktum þýðir endurgreiðsla á 14-18 mánuðum. Ein vakt með 40% nýtingu og þú gætir aldrei endurheimt fjármagn.
Það var tilviksrannsókn frá breskum rekstri-Maziak, leysiskurðarfyrirtæki-þar sem þeir náðu yfir 60% lækkun á rekstrarkostnaði eftir að hafa hagrætt gasframboði sínu, skipt úr afhendu fljótandi köfnunarefni í-framleiðslu á staðnum. Það er svona smáatriði-hagræðing sem aðgreinir arðbæra rekstur frá peningum sem blæðir út. (maziak.co.uk ef þú vilt fletta því upp)
Loftræsting
Ég er að setja þetta sérstaklega vegna þess að fólk vanmetur það stöðugt.
Laser skera akrýl framleiðir gufur. Mikið af gufum. Sár, klístur, viðvarandi. Spjallborðsfærslur lýsa lyktinni sem varir í marga klukkutíma, jafnvel með beinni loftræstingu utandyra-einn notandi á spjallborði Bambu Lab skrifaði eitthvað eins og „hræðilegur fnykur fyllti herbergið“.
Þessir litlu útsogstæki sem eru markaðssett til að lóða? Ónýtt. Þau eru hönnuð fyrir snefilmagn, ekki rokgjarnt úttak frá -leysisgufu PMMA.
Lágmarks forskrift:
50 CFM á vinnustöðinni, inntak innan 12 tommu frá skurðarsvæði, málmrásarkerfi (plast er eldhætta), virkt kolefni fyrir lykt. Vifta við útblástursenda, ekki innbyggður.
Slepptu þessu og þú færð leifar sem húðar leysigeislaljóstæknina þína, sem rýrir gæði geisla mánaðarlega. Viðhaldskostnaður fer yfir rétta loftræstingu innan árs.
arðsemi raunveruleika
Fer algjörlega eftir aðstæðum þínum.
Atburðarás sem við sjáum oft: fyrirtæki útvistar akrýlframleiðslu, veltir fyrir okkur-húsum.
Tölur líta eitthvað á þessa leið:
- Útvistaður kostnaður: $5/stykki, 10 daga afgreiðslutími
- Rúmmál: 1.000 stykki/mánuði, svo $60.000 á ári
- Innan-kostnaður: kannski $1,50-$1,80/stykki þegar þú ert að keyra á skilvirkan hátt
- Árlegt-hús: ~20.000 $
- Sparnaður: $40.000 á ári
- Búnaðarfjárfesting: $45.000-$50.000
- Endurgreiðsla: 13-15 mánuðir

Meikar sens á blaði. En líka: ertu með gólfpláss? Einhver til að reka búnaðinn? Viðhaldsgeta? Umburðarlyndi fyrir höfnun á námsferli?
Minni áberandi ávinningurinn-hraðari frumgerð, gæðaeftirlit sem þú stjórnar í raun og veru, IP-tala að vera innan-húss-skipta stundum meira máli en bein kostnaðarsparnaður. Fer eftir viðskiptum.
Vinnubúðarlíkan sýnir mismunandi stærðfræði. Arcuscnc.com hefur sundurliðun: tuttugu reikningshæfar klukkustundir vikulega á $ 150/klst. á móti u.þ.b. $ 600 rekstrarkostnaði gefur umtalsverða framlegð. Fyllingargeta og endurgreiðslutími minnkar undir fimm mánuðum. En fyllingargetan er erfiði hlutinn.
SORA Robotic birti mál um endurgreiðslu sjálfvirkni-þar sem 12 manna teymi kom í stað 3 tæknimanna auk sjálfvirkni, 65% lækkun launakostnaðar, 14 mánaða endurgreiðslu, 45% aukning afkastagetu. Það er meira viðeigandi fyrir stærri rekstur miðað við verulegar fjárfestingar. (sorarobotic.com hefur alla greininguna)
Viðurkenndir birgjar
Ef þú ert ekki að byggja upp þína eigin línu, þá er þetta það sem skiptir máli.
Aldurs- og viðhaldsskrár búnaðar. Fimm-ára-vélar sem viðhaldið er á réttan hátt eru betri en nýjar vélar sem keyrt er í jörðu. Spyrðu um viðhaldsáætlanir. Horfðu á vélarnar við úttekt-eru þær hreinar? Kvörðuð nýlega?
Efnisgeymsla. Steypt akrýl þarf lárétta geymslu, hlífðarfilmu ósnortinn, fjarri hita, stjórnað rakastigi. Verslanir sem geyma blöð lóðrétt eða stöflun án þess að flétta inn eru að taka á sig skekkjuhættu. Sú áhætta verður vandamál þitt þegar hlutar passa ekki.
Spurningin sem skilur að kosti:
"Hvaða kælivökva notar þú fyrir CNC aðgerðir á akrýl?"
Rétt svar:
eingöngu loftblástur eða sérhæfður plast-öruggur kælivökvi.
Rangt svar:
vatns-leysanlegur málmvinnsluvökvi.
Ef þeir nota venjulega málmvinnslu kælivökva á akrýl, skilja þeir ekki efnið. Gakktu í burtu.
Vottun skiptir minna máli en fólk heldur. ISO 9001 þýðir að skjalfest ferli eru til-þýðir ekki að þeir fylgi þeim í pöntun þinni. BSCI eða SEDEX úttektir segja þér meira um raunveruleg rekstrarskilyrði.
Að vinna með okkur
Við keyrum uppsetningu á meðal-skala sem lýst er hér að ofan. Iðnaðarleysir, CNC með ATC, demantsslípun, nákvæmni hitauppstreymi, skjáprentun. Shenzhen leikni, ISO 9001, SGS próf fyrir RoHS.
Meira um vert: verkfræðingar sem hafa gert þetta nógu lengi til að þekkja jaðartilvikin. Furðulegu mistökin. Dótið sem kemur ekki fram í búnaðarforskriftum.
Sýningarstandar, smásöluinnréttingar, kynningarvörur, húsgagnaíhlutir. Frumgerð í gegnum framleiðslu. MOQ fer eftir flókið. Leiðslutími 15-30 dagar framleiðsla eftir samþykki sýnishorns.
Ef þú ert að meta valkosti eða hefur tæknilegar spurningar um tiltekið forrit, svörum við fyrirspurnum beint.www.ouke-display.com